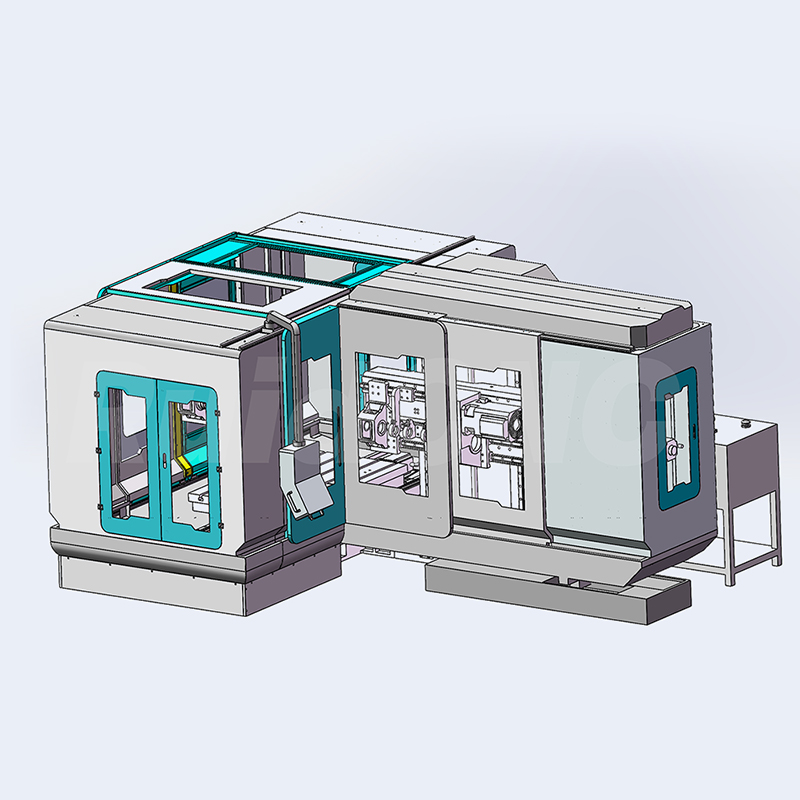
在工业钻孔领域,精度和效率至关重要,尤其是在加工航空航天、汽车和重型机械等关键行业的动力部件时。深孔钻床是此类作业的核心,其中两种技术已成为行业标准:枪钻和顶出式钻床。虽然两者都是为深孔钻孔而设计的,但它们的运行机制、应用范围和性能权衡却各有不同。本文将深入剖析它们的独特属性,比较其核心功能,并指导您根据项目需求选择合适的设备,同时探讨它们与BTA钻床等互补技术之间的联系。
1. 什么是枪钻?
枪钻是一种专用机床。 深孔钻床 它专为加工笔直、狭窄且高精度的深孔而设计。其名称源于最初用于制造枪械枪管——这一应用对直线度和表面质量有着极高的要求。如今,在对深孔的微精度要求极高的行业中,它已成为不可或缺的工具。
工作机制
枪钻机采用单根刚性刀具,刀具内部设有冷却液通道。当刀具钻入材料时,高压冷却液会通过该通道流向切削刃。这种双重作用系统能够实时冷却刀具并冲洗掉孔内的切屑,防止切屑堆积,从而避免影响加工精度或损坏工件。刀具的固定对准确保了即使在极深的加工深度下,偏差也极小。
应用
枪钻在需要加工小直径、高精度孔的场合表现出色。主要应用包括:
-
航空航天:钻削燃油管路、燃烧室和涡轮部件(例如,喷气发动机的钛合金部件)。
-
医疗:在外科器械、骨科植入物和牙科工具(通常采用医用级不锈钢或钛合金)上制造精确的孔。
-
汽车行业:生产燃油喷射器、阀体和变速器轴。
-
国防:生产枪管和精密军械部件。
在此处插入 EEAT 要素:添加案例研究(例如,“一家领先的航空航天供应商使用了一种……”) 数控深孔钻床 在 Inconel 718 上加工直径 3 毫米、深度 300 毫米的孔——深度与直径之比达到 100:1,并满足发动机燃油管路 ±0.005 毫米的公差要求。
精度与能力
枪钻机的最大优势在于其在极深深度下仍能保持精度。主要规格包括:
-
深度与直径之比:高达 100:1,可钻出比其宽度深得多的孔(例如,直径 5 毫米的孔钻至 500 毫米深)。
-
孔径:通常直径为 1 毫米至 100 毫米,对于特殊应用,深度可超过几米。
-
公差:始终达到±0.01mm,先进的CNC型号可达±0.005mm。
-
表面光洁度:优化后可产生镜面般的表面光洁度(Ra ≤ 0.8μm),这对于低摩擦流体流动或无菌医疗组件至关重要。
在此处插入 EEAT 元素:包含不同材料(例如不锈钢、钛、铝)的枪钻性能比较表,以及公差和表面光洁度数据。
优势
-
无与伦比的精度:非常适合尺寸精度不容妥协的复杂、高价值部件。
-
高效的排屑:集成冷却系统可消除切屑堵塞,与传统钻孔相比,减少刀具磨损,延长刀具寿命 30%–50%。
-
一致性:在大批量生产中提供一致的结果,这对汽车和航空航天 OEM 至关重要。
2. 什么是顶出式钻孔机?
顶出式钻床是一种高生产率的深孔钻床,专为大直径孔和大批量生产而设计。与枪钻不同,它利用专门的顶出系统来增强排屑效果,使其成为那些优先考虑速度和可扩展性而非超高精度的行业的得力助手。它经常被拿来与…… BTA钻机 (一种相关的深孔技术),其喷射器系统为中大型孔径提供了更大的灵活性。
工作机制
顶出式钻床采用双通道刀具:一个通道将高压切削液输送到切削刃,而第二个(外侧)通道则作为排屑通道。顶出系统产生的压力差可将切屑和废冷却液高速排出孔外,即使在深孔、大直径孔中也能有效防止积屑。这种设计与BTA钻床(使用单个外侧通道)的不同之处在于,它兼顾了速度和刀具的灵活性。
应用
顶出式钻孔技术在中大型孔径零件的大批量生产中表现出色。主要应用包括:
-
石油和天然气:钻井阀体、井口组件和管道配件(通常采用碳钢或合金钢)。
-
汽车行业:制造发动机缸体、气缸盖和排气歧管(大批量生产铸铁或铝制零件)。
-
重型机械:在建筑设备框架和工业齿轮箱上钻结构孔。
在此处插入 EEAT 要素:添加用户案例(例如,“一家全球汽车制造商通过在大批量生产中改用顶出式钻孔机加工发动机缸体孔(直径 25 毫米,深度 150 毫米),将周期时间缩短了 40%。”)
优势
-
成本效益:与枪钻或 BTA 钻孔机相比,前期投入和维护成本更低,使其成为大批量生产的理想选择。
-
卓越的切屑清除能力:与枪钻相比,顶出式系统能更有效地处理较大的切屑(软金属中常见),从而减少工具停机时间。
-
多功能性:可加工直径从 10 毫米到 200 毫米的孔(比大多数枪钻都大),深度与直径之比高达 50:1——填补了枪钻和 BTA 钻孔之间的空白。
-
速度:进给速度比枪钻更高,提高了批量生产的效率。
限制
虽然顶射钻孔对大孔加工有效,但其精度无法与枪钻相媲美。其公差通常在±0.05mm至±0.1mm之间,表面粗糙度(Ra≥1.6μm)也较粗糙,因此不适用于微精密加工。此外,与枪钻相比,顶射钻孔在加工硬质合金(例如Inconel合金)时也存在不足。
 DAV
3. 顶出式钻孔机与枪钻的主要区别
了解这些技术之间的差距,以及它们与BTA钻机的关系,可以确保您选择合适的工具来完成工作。以下是核心差异的详细说明:
精度和深度能力
-
枪钻:深度与直径之比为100:1,公差为±0.005–0.01毫米,表面光洁度如镜。适用于在硬质材料上钻取小孔(直径1–100毫米)。
-
顶出式钻孔:深度与直径之比为50:1,公差为±0.05–0.1mm,表面光洁度良好。最适用于软至中等硬度材料上的大孔(直径10–200mm)。
-
BTA 钻孔:类似于喷射器钻孔,但针对更大的孔(≥20mm 直径)和更深的深度进行了优化——尽管对于可变孔径而言,其灵活性不如喷射器系统。
芯片去除机制
-
枪钻:内部刀具冷却液通道将切屑从孔的前端冲出——非常适合在硬质材料上钻削细小的切屑。
-
喷射钻孔:喷射系统利用双通道和压力差将切屑从后方排出——更适合软材料中的大切屑。
成本和复杂性
-
枪钻:前期成本较高(比顶出式枪钻高出 20-30%),且需要专门的维护。但其高价值零件的精度要求使其物有所值。
-
顶出式钻孔:成本更低、设置更简单、维护更方便。更适合大批量、低精度需求,性价比更高。
在此处插入 EEAT 元素:添加一个成本比较表(初始投资、每年维护成本、工具寿命),比较枪式、顶出式和 BTA 钻孔机在 5 年拥有期内的成本。
4. 选择合适的深孔钻机
选择 枪钻机喷射钻机或 BTA 钻机取决于三个核心因素:项目要求、材料特性和成本效益权衡。
项目要求
-
精度高于速度:对于小直径孔(≤10mm)、严格公差(≤±0.01mm)或航空航天部件或医疗植入物等应用,请选择枪钻。
-
速度和规模:对于大直径孔(≥10mm)、大批量生产或对成本敏感的项目(例如汽车发动机缸体),可以选择喷射式钻孔机。
-
超大孔:BTA 钻孔机适用于直径 ≥20 毫米且深度极大的孔——与喷射器系统配合使用,可满足特殊的重工业需求。
材料注意事项
-
硬质合金(因科镍合金、钛、航空级钢):枪钻可提供卓越的精度和刀具寿命。
-
软至中等硬度材料(铸铁、铝、碳钢):顶出式钻孔机可提供更快的加工速度和更低的刀具磨损。
成本与精度之间的权衡
对于高价值、小批量生产的零件而言,枪钻是一种长期投资,因为精度直接影响零件性能。顶杆钻则能最大限度地提高大批量、中等精度零件的投资回报率。BTA钻适用于超大孔径的加工,但需要更高的产量才能体现其成本优势——通常在重工业工作流程中与顶杆系统配合使用。
结语
枪钻和顶出式钻床都是至关重要的深孔钻孔加工技术,各自针对不同的应用场景进行了优化。枪钻在微精度、小直径孔和硬质材料的加工方面表现出色,使其在航空航天、医疗和国防工业中不可或缺。顶出式钻床凭借高效的顶出系统,在软硬适中的材料上进行大批量大直径孔的加工,具有成本优势和速度优势。对于超大孔的加工,BTA钻床可与顶出式钻床配合使用,完善深孔钻孔工具箱。
选择合适的技术取决于将项目的精度需求、产量和材料特性与每项技术的优势相匹配。通过优先考虑这些因素,您可以优化效率、降低成本,并确保深孔钻孔作业的质量稳定。