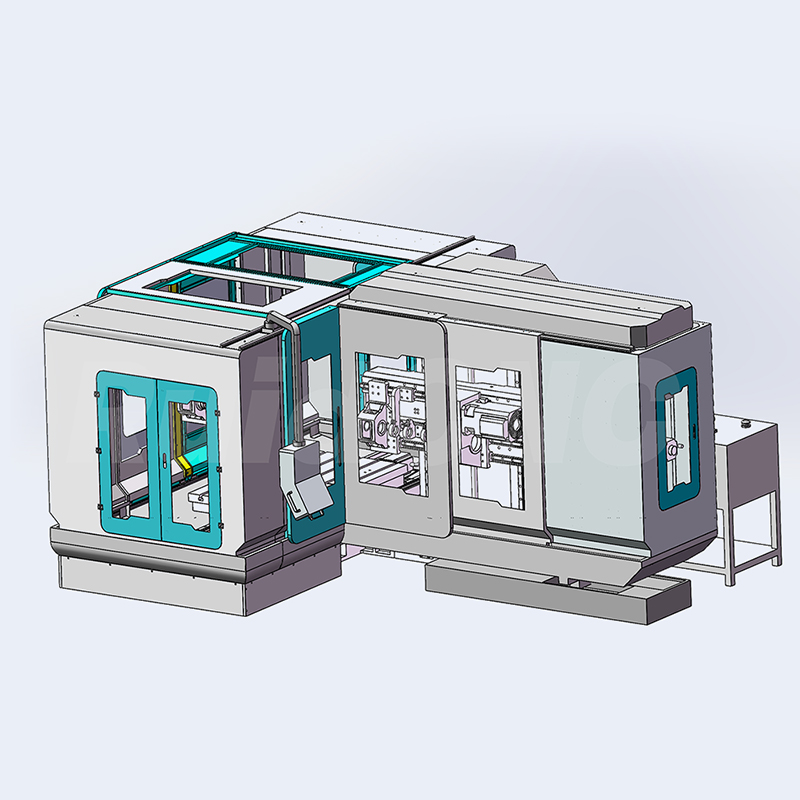
W wierceniu przemysłowym precyzja i wydajność są nie do podważenia – zwłaszcza podczas pracy z komponentami zasilającymi kluczowe branże, takie jak przemysł lotniczy, motoryzacyjny i ciężki sprzęt. Wiertarki do głębokich otworów stanowią podstawę takich operacji, a dwie technologie wyróżniają się jako standardy branżowe: wiertarka lufowa i wiertarka ejektorowa. Chociaż obie są przeznaczone do wiercenia głębokich otworów, ich mechanizmy operacyjne, zakresy zastosowań i kompromisy w zakresie wydajności wyróżniają je na tle innych. Ten blog omawia ich unikalne cechy, porównuje ich podstawowe możliwości i pomaga w wyborze odpowiedniego sprzętu do potrzeb projektu – z uwzględnieniem ich relacji z technologiami uzupełniającymi, takimi jak wiertarka BTA.
1. Czym jest wiertarka lufowa?
Maszyna do wiercenia luf jest specjalistyczną maszyną wiertarka do głębokich otworów Zaprojektowany do wykonywania prostych, wąskich i niezwykle precyzyjnych głębokich otworów. Nazwa nawiązuje do pierwotnego zastosowania w produkcji luf broni palnej – zastosowania wymagającego bezkompromisowej prostoliniowości i jakości powierzchni. Obecnie jest niezbędny w branżach, w których mikroprecyzja w wykonywaniu głębokich otworów ma kluczowe znaczenie.
Mechanizm pracy
Wiertarki lufowe wykorzystują pojedyncze, sztywne narzędzie z wewnętrznym kanałem chłodzącym. Podczas penetracji materiału przez narzędzie, chłodziwo pod wysokim ciśnieniem jest tłoczone przez ten kanał do krawędzi skrawającej. Ten dwufunkcyjny system chłodzi narzędzie i wypłukuje wióry z otworu w czasie rzeczywistym, zapobiegając ich gromadzeniu się, które mogłoby obniżyć dokładność lub uszkodzić obrabiany przedmiot. Stałe ustawienie narzędzia zapewnia minimalne odchylenia, nawet na ekstremalnych głębokościach.
Zastosowania
Wiercenie lufowe sprawdza się w sytuacjach wymagających otworów o małej średnicy i wąskich tolerancjach. Kluczowe zastosowania obejmują:
-
Lotnictwo i kosmonautyka: wiercenie przewodów paliwowych, komór spalania i elementów turbin (np. części ze stopów tytanu do silników odrzutowych).
-
Medycyna: Tworzenie precyzyjnych otworów w narzędziach chirurgicznych, implantach ortopedycznych i narzędziach stomatologicznych (często wykonanych ze stali nierdzewnej o jakości medycznej lub tytanu).
-
Motoryzacja: produkcja wtryskiwaczy paliwa, korpusów zaworów i wałów napędowych.
-
Obrona: Produkcja luf do broni palnej i elementów uzbrojenia precyzyjnego.
Wstaw tutaj element EEAT: Dodaj studium przypadku (np. „Wiodący dostawca sprzętu lotniczego i kosmicznego wykorzystał Wiertarka CNC „do wytwarzania otworów o średnicy 3 mm w stopie Inconel 718 i głębokości 300 mm — uzyskując stosunek głębokości do średnicy na poziomie 100:1 i spełniając wymagania dotyczące tolerancji ±0.005 mm dla przewodów paliwowych silnika.”)
Precyzja i możliwości
Cechą charakterystyczną wiertarek lufowych jest ich zdolność do utrzymania precyzji na ekstremalnych głębokościach. Kluczowe parametry techniczne obejmują:
-
Stosunek głębokości do średnicy: do 100:1, co pozwala na wykonywanie otworów o wiele głębszych niż ich szerokość (np. otwór o średnicy 5 mm wywiercony na głębokość 500 mm).
-
Rozmiary otworów: Zwykle od 1 mm do 100 mm średnicy, przy czym w przypadku specjalistycznych zastosowań głębokość otworów może przekraczać kilka metrów.
-
Tolerancje: niezmiennie osiągają ±0.01 mm, a zaawansowane modele CNC osiągają ±0.005 mm.
-
Wykończenie powierzchni: Po optymalizacji uzyskuje się wykończenie lustrzane (Ra ≤ 0.8 μm), co jest szczególnie ważne w przypadku przepływu płynów o niskim tarciu lub sterylnych komponentów medycznych.
Wstaw tutaj element EEAT: Dołącz tabelę porównawczą wydajności wiercenia lufowego w różnych materiałach (np. stal nierdzewna, tytan, aluminium) z tolerancjami i danymi dotyczącymi wykończenia powierzchni.
Zalety
-
Niezrównana precyzja: Idealne rozwiązanie w przypadku skomplikowanych, kosztownych komponentów, w których dokładność wymiarowa nie podlega negocjacjom.
-
Wydajne odprowadzanie wiórów: Zintegrowane systemy chłodzenia eliminują zatykanie się wiórów, zmniejszając zużycie narzędzi i wydłużając ich żywotność o 30–50% w porównaniu z konwencjonalnym wierceniem.
-
Spójność: zapewnia jednolite wyniki w przypadku produkcji wielkoseryjnej, co ma kluczowe znaczenie dla producentów OEM z branży motoryzacyjnej i lotniczej.
2. Czym jest wiertarka ejektorowa?
Wiertarka ejektorowa to wysokowydajna maszyna do wiercenia głębokich otworów, przeznaczona do otworów o większych średnicach i produkcji wielkoseryjnej. W przeciwieństwie do wiertarki lufowej, wykorzystuje specjalistyczne systemy eżektorowe, aby usprawnić usuwanie wiórów, co czyni ją idealnym narzędziem dla branż, w których priorytetem jest szybkość i skalowalność, a nie precyzja wykonania. Często porównuje się ją do… Wiertarki BTA (pokrewna technologia głębokich otworów), przy czym systemy wyrzutników oferują większą elastyczność w przypadku średnich i dużych rozmiarów otworów.
Mechanizm pracy
Wiertarki eżektorowe wykorzystują narzędzie dwukanałowe: jeden kanał dostarcza chłodziwo pod wysokim ciśnieniem do krawędzi skrawającej, a drugi (zewnętrzny) kanał pełni funkcję kanału odprowadzającego wióry. Systemy eżektorowe wytwarzają różnicę ciśnień, która z dużą prędkością wypycha wióry i zużyte chłodziwo z otworu, eliminując ich nagromadzenie nawet w głębokich otworach o dużej średnicy. Ta konstrukcja różni się od wiercenia metodą BTA (wykorzystującego pojedynczy kanał zewnętrzny) równoważeniem prędkości i elastyczności narzędzia.
Zastosowania
Wiercenie ejektorowe doskonale sprawdza się w produkcji na dużą skalę elementów z otworami o średnich i dużych średnicach. Główne zastosowania obejmują:
-
Ropa naftowa i gaz: korpusy zaworów wiertniczych, elementy głowic odwiertów i osprzęt rurociągowy (często ze stali węglowej lub stopowej).
-
Motoryzacja: Produkcja bloków silnika, głowic cylindrów i kolektorów wydechowych (produkcja dużych serii części żeliwnych lub aluminiowych).
-
Ciężki sprzęt: Wiercenie otworów konstrukcyjnych w ramach maszyn budowlanych i przekładniach przemysłowych.
Wstaw tutaj element EEAT: Dodaj przypadek użytkownika (np. „Globalny producent samochodów skrócił czas cyklu o 40%, przechodząc na wiertarkę eżektorową do otworów w bloku silnika (średnica 25 mm, głębokość 150 mm) w produkcji wielkoseryjnej”).
Zalety
-
Opłacalność: Niższe koszty początkowe i koszty konserwacji w porównaniu do wiertarek lufowych lub wiertarek BTA, co czyni je idealnym rozwiązaniem do dużych serii.
-
Lepsze usuwanie wiórów: Systemy wyrzutników radzą sobie z większymi wiórami (częstymi w przypadku miękkich metali) bardziej efektywnie niż wiercenie lufowe, co zmniejsza przestoje narzędzi.
-
Wszechstronność: Obsługuje średnice otworów od 10 mm do 200 mm (większe niż w przypadku większości wierteł lufowych) i stosunek głębokości do średnicy do 50:1 — wypełniając lukę między wierceniem lufowym a wierceniem metodą BTA.
-
Prędkość: Większa prędkość posuwu niż w przypadku wiercenia lufowego, co poprawia wydajność produkcji masowej.
Ograniczenia
Choć skuteczne w przypadku dużych otworów, wiercenie eżektorowe nie dorównuje precyzji wiercenia lufowego. Tolerancje zazwyczaj mieszczą się w zakresie od ±0.05 mm do ±0.1 mm, a gładkość powierzchni (Ra ≥ 1.6 μm) jest grubsza, co czyni je nieodpowiednim do zastosowań wymagających mikroprecyzji. W porównaniu z wierceniem lufowym, wiercenie eżektorowe ma również problemy z twardymi stopami (np. Inconel).
 dav
3. Kluczowe różnice między wiertarkami wyrzutnikowymi a wiertarkami lufowymi
Zrozumienie różnic między tymi technologiami – a także ich związku z wiertarkami BTA – gwarantuje wybór odpowiedniego narzędzia do danego zadania. Poniżej znajduje się zestawienie najważniejszych różnic:
Możliwości precyzji i głębokości
-
Wiercenie lufowe: stosunek głębokości do średnicy 100:1, tolerancje ±0.005–0.01 mm i lustrzane wykończenie. Idealne do małych otworów (o średnicy 1–100 mm) w twardych materiałach.
-
Wiercenie metodą ejektorową: stosunek głębokości do średnicy 50:1, tolerancje ±0.05–0.1 mm i funkcjonalne wykończenie. Najlepsze do dużych otworów (średnica 10–200 mm) w materiałach miękkich i średniotwardych.
-
Wiercenie BTA: podobne do wiercenia eżektorowego, ale zoptymalizowane do większych otworów (≥20 mm średnicy) i głębszych głębokości — choć mniej elastyczne niż systemy eżektorowe w przypadku otworów o różnych rozmiarach.
Mechanizmy usuwania wiórów
-
Wiercenie lufowe: Wewnętrzny kanał chłodziwa narzędzia wypłukuje wióry z przedniej części otworu — idealne rozwiązanie w przypadku małych, drobnych wiórów w twardych materiałach.
-
Wiercenie metodą wyrzutową: Systemy wyrzutowe wykorzystują dwa kanały i różnicę ciśnień do usuwania wiórów z tyłu — lepsze rozwiązanie w przypadku dużych wiórów w miękkich materiałach.
Koszt i złożoność
-
Wiercenie lufowe: Wyższy koszt początkowy (o 20–30% wyższy niż w przypadku modeli eżektorowych) i specjalistyczna konserwacja. Uzasadnione precyzją w przypadku części o wysokiej wartości.
-
Wiercenie metodą ejektorową: Niższy koszt, prostsza konfiguracja i łatwiejsza konserwacja. Bardziej opłacalne w przypadku dużych wolumenów i niskiej precyzji.
Wstaw tutaj element EEAT: Dodaj tabelę porównawczą kosztów (początkowa inwestycja, roczny koszt konserwacji, żywotność narzędzia) dla wiertarek pistoletowych, wyrzutnikowych i BTA w okresie 5 lat użytkowania.
4. Wybór odpowiedniej wiertarki do głębokich otworów
Wybór pomiędzy maszyna do wiercenia luf, wiertarki eżektorowej lub wiertarki BTA opiera się na trzech głównych czynnikach: wymaganiach projektu, właściwościach materiałów i kompromisach między kosztami a wydajnością.
Wymagania projektu
-
Precyzja ważniejsza od prędkości: Wybierz wiertarkę lufową do otworów o małej średnicy (≤10 mm), wąskich tolerancjach (≤±0.01 mm) lub zastosowań takich jak elementy lotnicze i kosmiczne lub implanty medyczne.
-
Prędkość i skala: W przypadku otworów o dużej średnicy (≥10 mm), produkcji wielkoseryjnej lub projektów wymagających niskich kosztów (np. bloki silników samochodowych) należy wybrać wiertarkę eżektorową.
-
Bardzo duże otwory: Wiertarki BTA są preferowane do otworów o średnicy ≥20 mm i ekstremalnych głębokościach — stanowią uzupełnienie systemów eżektorowych w przypadku specjalistycznych potrzeb przemysłu ciężkiego.
Względy materialne
-
Twarde stopy (Inconel, tytan, stal do zastosowań lotniczych): Wiertarki lufowe zapewniają wyjątkową precyzję i trwałość narzędzia.
-
Materiały miękkie i średniotwarde (żeliwo, aluminium, stal węglowa): Wiertarki eżektorowe zapewniają większą wydajność i mniejsze zużycie narzędzi.
Kompromis między kosztami a precyzją
Wiercenie lufowe to długoterminowa inwestycja w przypadku części o wysokiej wartości i małej objętości, gdzie precyzja ma bezpośredni wpływ na wydajność. Wiercenie eżektorowe maksymalizuje zwrot z inwestycji (ROI) w przypadku komponentów o dużej objętości i średniej precyzji. Wiercenie BTA wypełnia niszę w przypadku otworów o bardzo dużych średnicach, ale wymaga większej objętości, aby uzasadnić swój koszt – często stosowane wraz z systemami eżektorowymi w procesach produkcyjnych w przemyśle ciężkim.
Podsumowanie
Zarówno wiertarki lufowe, jak i wiertarki eżektorowe to kluczowe technologie wiercenia głębokich otworów, zoptymalizowane pod kątem różnych zastosowań. Wiercenie lufowe sprawdza się w mikroprecyzji, otworach o małej średnicy i twardych materiałach, co czyni je niezastąpionym w przemyśle lotniczym, medycznym i obronnym. Wiercenie eżektorowe, napędzane wydajnymi systemami eżektorowymi, dominuje w produkcji wielkoseryjnej otworów o dużej średnicy w materiałach miękkich i średnio twardych, oferując oszczędność kosztów i szybkość. W przypadku bardzo dużych otworów, wiertarki BTA uzupełniają systemy eżektorowe, uzupełniając zestaw narzędzi do wiercenia głębokich otworów.
Właściwy wybór zależy od dopasowania wymagań projektu w zakresie precyzji, wielkości produkcji i właściwości materiałów do mocnych stron każdej technologii. Priorytetyzacja tych czynników pozwala zoptymalizować wydajność, obniżyć koszty i zapewnić stałą jakość w operacjach wiercenia głębokich otworów.