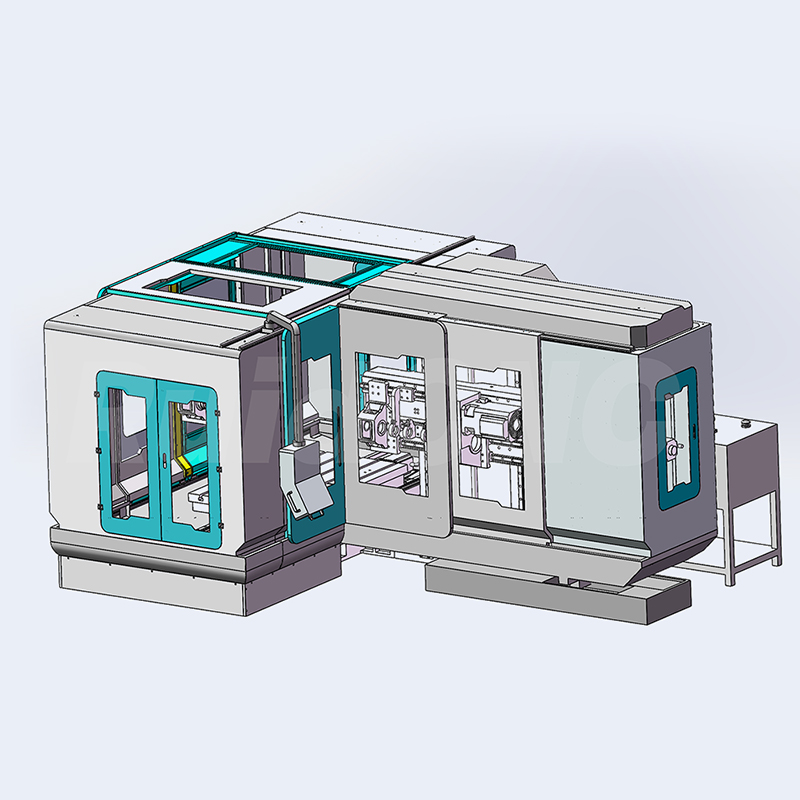
産業用掘削において、精度と効率は譲れないものです。特に航空宇宙、自動車、重機といった重要な産業を支える部品を扱う場合、その重要性は増します。深穴掘削機はこうした作業の根幹を成しており、業界標準として際立つ2つの技術、ガンドリルマシンとエジェクタードリルマシンが存在します。どちらも深穴掘削用に設計されていますが、動作メカニズム、適用範囲、そして性能面でのトレードオフがそれぞれ異なります。このブログでは、それぞれの特性を分析し、コア機能を比較するとともに、プロジェクトのニーズに最適な機器を見つけるためのガイドとして、BTAドリルマシンなどの補完的な技術との関連性についても考察します。
1. ガンドリルマシンとは何ですか?
ガンドリルマシンは、特殊な 深穴掘削機 真っ直ぐで狭く、高精度な深穴加工を可能にするように設計されています。その名称は、銃身製造における当初の用途に由来しています。銃身製造は、妥協のない真直度と表面品質が求められる用途です。今日では、深穴加工における微細な精度が極めて重要となるあらゆる産業において、この工具は欠かせない存在となっています。
動作メカニズム
ガンドリルマシンは、内部にクーラント通路を備えた単一の剛性工具を使用しています。工具が材料に食い込むと、高圧クーラントがこの通路を通って刃先へと送り込まれます。この二重作用システムにより、工具を冷却すると同時に、切りくずを穴からリアルタイムで排出することで、精度の低下やワークの損傷につながる切りくずの堆積を防ぎます。工具の固定アライメントにより、非常に深い切削でも偏差を最小限に抑えます。
用途
ガンドリルは、小径の穴を厳しい公差で加工する必要がある場合に最適です。主な用途は以下のとおりです。
-
航空宇宙: 燃料ライン、燃焼室、タービン部品 (例: ジェットエンジン用チタン合金部品) の掘削。
-
医療: 外科用器具、整形外科用インプラント、歯科用器具に精密な穴を開けます (多くの場合、医療グレードのステンレス鋼またはチタンを使用)。
-
自動車:燃料インジェクター、バルブボディ、トランスミッションシャフトの製造。
-
防衛:銃身および精密兵器部品の製造。
EEAT要素をここに挿入: ケーススタディを追加します(例:「大手航空宇宙サプライヤーは、 CNCガンドリルマシン インコネル718に直径3mm、深さ300mmの穴を開け、深さと直径の比率を100:1に達成し、エンジン燃料ラインの±0.005mmの許容誤差要件を満たしました。
精度と機能
ガンドリルマシンの最大の強みは、極めて深い場所でも精度を維持できることです。主な仕様は以下のとおりです。
-
深さ対直径比: 最大 100:1。幅よりもはるかに深い穴を開けることができます (例: 直径 5 mm の穴を 500 mm の深さまで掘削)。
-
穴のサイズ: 通常は直径 1 mm ~ 100 mm ですが、特殊な用途では深さが数メートルを超えることもあります。
-
許容範囲: ±0.01mm を一貫して達成し、高度な CNC モデルでは ±0.005mm に達します。
-
表面仕上げ: 最適化すると鏡のような仕上げ (Ra ≤ 0.8μm) が得られ、低摩擦の流体フローや滅菌医療部品にとって重要です。
ここに EEAT 要素を挿入します: 許容差と表面仕上げデータを含む、材料 (ステンレス鋼、チタン、アルミニウムなど) ごとのガン ドリル性能の比較表を含めます。
優位性
-
比類のない精度: 寸法精度が絶対条件となる複雑で価値の高いコンポーネントに最適です。
-
効率的なチップ排出: 統合されたクーラント システムによりチップの詰まりがなくなり、工具の摩耗が軽減され、従来のドリル加工に比べて工具寿命が 30~50% 長くなります。
-
一貫性: 自動車および航空宇宙 OEM にとって重要な、大量生産工程全体で均一な結果を実現します。
2. エジェクター掘削機とは?
エジェクタードリルマシンは、大口径の穴あけと大量生産向けに設計された高生産性の深穴ドリルマシンです。ガンドリルとは異なり、専用のエジェクターシステムを採用することで切削片の排出性を向上させており、超高精度よりも速度と拡張性を重視する産業にとって主力機となっています。 BTA掘削機 (関連する深穴技術)エジェクタ システムにより、中規模から大規模の穴サイズに高い柔軟性を提供します。
動作メカニズム
エジェクター式ドリルは、2つの通路を持つ工具を使用します。1つの通路は高圧切削液を刃先に供給し、もう1つの(外側の)通路は切削屑排出路として機能します。エジェクターシステムは圧力差を生み出し、切削屑と使用済みの切削液を高速で穴から排出します。これにより、深く大径の穴でも切削屑の堆積を防ぎます。この設計は、速度と工具の柔軟性のバランスが取れている点で、外側の通路が1つしかないBTAドリルとは異なります。
用途
エジェクタードリリングは、中~大口径の穴を持つ部品の大量生産に最適です。主な用途は以下のとおりです。
-
石油およびガス: 掘削バルブ本体、坑口コンポーネント、パイプライン継手 (多くの場合、炭素鋼または合金鋼)。
-
自動車: エンジン ブロック、シリンダー ヘッド、排気マニホールド (鋳鉄またはアルミニウム部品の大量生産) の製造。
-
重機:建設機械のフレームや産業用ギアボックスに構造用の穴を開けます。
ここに EEAT 要素を挿入: ユーザー ケースを追加します (例: 「世界的な自動車メーカーは、大量生産においてエンジン ブロックの穴 (直径 25 mm、深さ 150 mm) をエジェクター ドリル マシンに切り替えることで、サイクル タイムを 40% 短縮しました。」)
優位性
-
コスト効率: ガン ドリル マシンや BTA ドリル マシンよりも初期費用とメンテナンス費用が低いため、大量生産に最適です。
-
優れたチップ除去: エジェクタ システムは、ガン ドリルよりも効率的に大きなチップ (軟質金属に多い) を処理し、ツールのダウンタイムを削減します。
-
汎用性: 穴径 10 mm ~ 200 mm (ほとんどのガン ドリルより大きい) と最大 50:1 の深さ対直径比に対応し、ガン ドリルと BTA ドリルの間のギャップを埋めます。
-
速度: ガンドリルよりも送り速度が速いため、大量生産のスループットが向上します。
製品制限
エジェクタードリリングは大口径穴加工には効果的ですが、ガンドリリングの精度には及びません。公差は通常±0.05mmから±0.1mmの範囲で、表面仕上げは粗い(Ra ≥ 1.6μm)ため、微細精度が求められる用途には適していません。また、ガンドリリングと比較すると、硬質合金(例:インコネル)の加工には不向きです。
 DAV
3. エジェクター式とガンドリル式の主な違い
これらの技術間のギャップ、そしてBTA掘削機との関係を理解することで、作業に最適なツールを確実に選択できます。以下に、主な違いをまとめました。
精度と深度機能
-
ガンドリル加工:深さ対直径比100:1、公差±0.005~0.01mm、鏡面仕上げ。硬質材料への小径穴(直径1~100mm)に最適です。
-
エジェクタードリリング:深さ対直径比50:1、公差±0.05~0.1mm、機能的な仕上げ。軟質~中質材料の大口径穴(直径10~200mm)に最適です。
-
BTA ドリリング: エジェクタ ドリリングに似ていますが、より大きな穴 (直径 20 mm 以上) とより深い深さに最適化されています。ただし、さまざまな穴サイズに対する柔軟性はエジェクタ システムほどではありません。
チップ除去機構
-
ガンドリル: 工具内部の冷却通路が穴の前面から切り屑を排出します。硬質材料の小さく細かい切り屑に最適です。
-
エジェクタ ドリリング: エジェクタ システムは、二重の通路と圧力差を使用してチップを後方に排出します。柔らかい材料の大きなチップに適しています。
コストと複雑さ
-
ガンドリリング:初期費用が高く(エジェクター式よりも20~30%高くなる)、専門的なメンテナンスが必要となる。ただし、高価値部品の精度が求められるため、その分コストは正当化される。
-
エジェクタードリリング:低コスト、シンプルなセットアップ、そしてメンテナンスが容易。大量生産、低精度のニーズにも、より費用対効果の高いソリューションを提供します。
ここに EEAT 要素を挿入します: ガン、エジェクター、BTA 掘削機の 5 年間の所有期間にわたるコスト比較表 (初期投資、年間メンテナンス費用、ツール寿命) を追加します。
4. 適切な深穴掘削機の選択
選択する ガンボール盤エジェクター掘削機、または BTA 掘削機の選定は、プロジェクト要件、材料特性、およびコスト パフォーマンスのトレードオフという 3 つの主要な要素によって決まります。
プロジェクト要件
-
速度よりも精度: 小径の穴 (≤10 mm)、厳しい公差 (≤±0.01 mm)、または航空宇宙部品や医療用インプラントなどの用途には、ガン ドリル マシンを選択してください。
-
速度と規模: 大口径の穴 (≥ 10 mm)、大量生産、またはコスト重視のプロジェクト (自動車のエンジン ブロックなど) には、エジェクター ドリル マシンを選択してください。
-
特大の穴: BTA 掘削機は、直径 20 mm 以上で非常に深い穴に適しています。これは、特殊な重工業のニーズに対応するエジェクタ システムを補完するものです。
重要な考慮事項
-
硬質合金 (インコネル、チタン、航空宇宙グレードの鋼): ガン ドリル マシンは優れた精度と工具寿命を実現します。
-
軟質から中程度の材料 (鋳鉄、アルミニウム、炭素鋼): エジェクター掘削機は、スループットを高速化し、ツールの摩耗を低減します。
コストと精度のトレードオフ
ガンドリル加工は、高価値・少量生産部品において、精度が性能に直接影響する長期的な投資となります。一方、エジェクタードリル加工は、大量生産・中精度部品のROIを最大化します。BTAドリル加工は特大穴加工のニッチ市場を開拓しますが、コストに見合うためにはより多くの生産量が必要となります。重工業のワークフローでは、エジェクターシステムと併用されることが多くあります。
製品概要
ガンドリルマシンとエジェクタードリルマシンはどちらも、深穴加工に不可欠な技術であり、それぞれ異なる用途に最適化されています。ガンドリルマシンは、微細精度、小径穴、硬質材料への加工に優れており、航空宇宙、医療、防衛産業において不可欠な存在となっています。効率的なエジェクターシステムを搭載したエジェクタードリルマシンは、軟質~中質材料への大径穴の大量生産において主流であり、コスト削減とスピードを実現します。特大穴加工には、BTAドリルマシンがエジェクターシステムを補完し、深穴加工ツールキットを完成させます。
適切な選択は、プロジェクトの精度ニーズ、生産量、材料特性を各技術の強みと一致させることによって決まります。これらの要素を優先することで、深穴掘削作業における効率の最適化、コスト削減、そして一貫した品質の確保が可能になります。